Причины усадки пластмассы при литье и влияние на размеры деталей
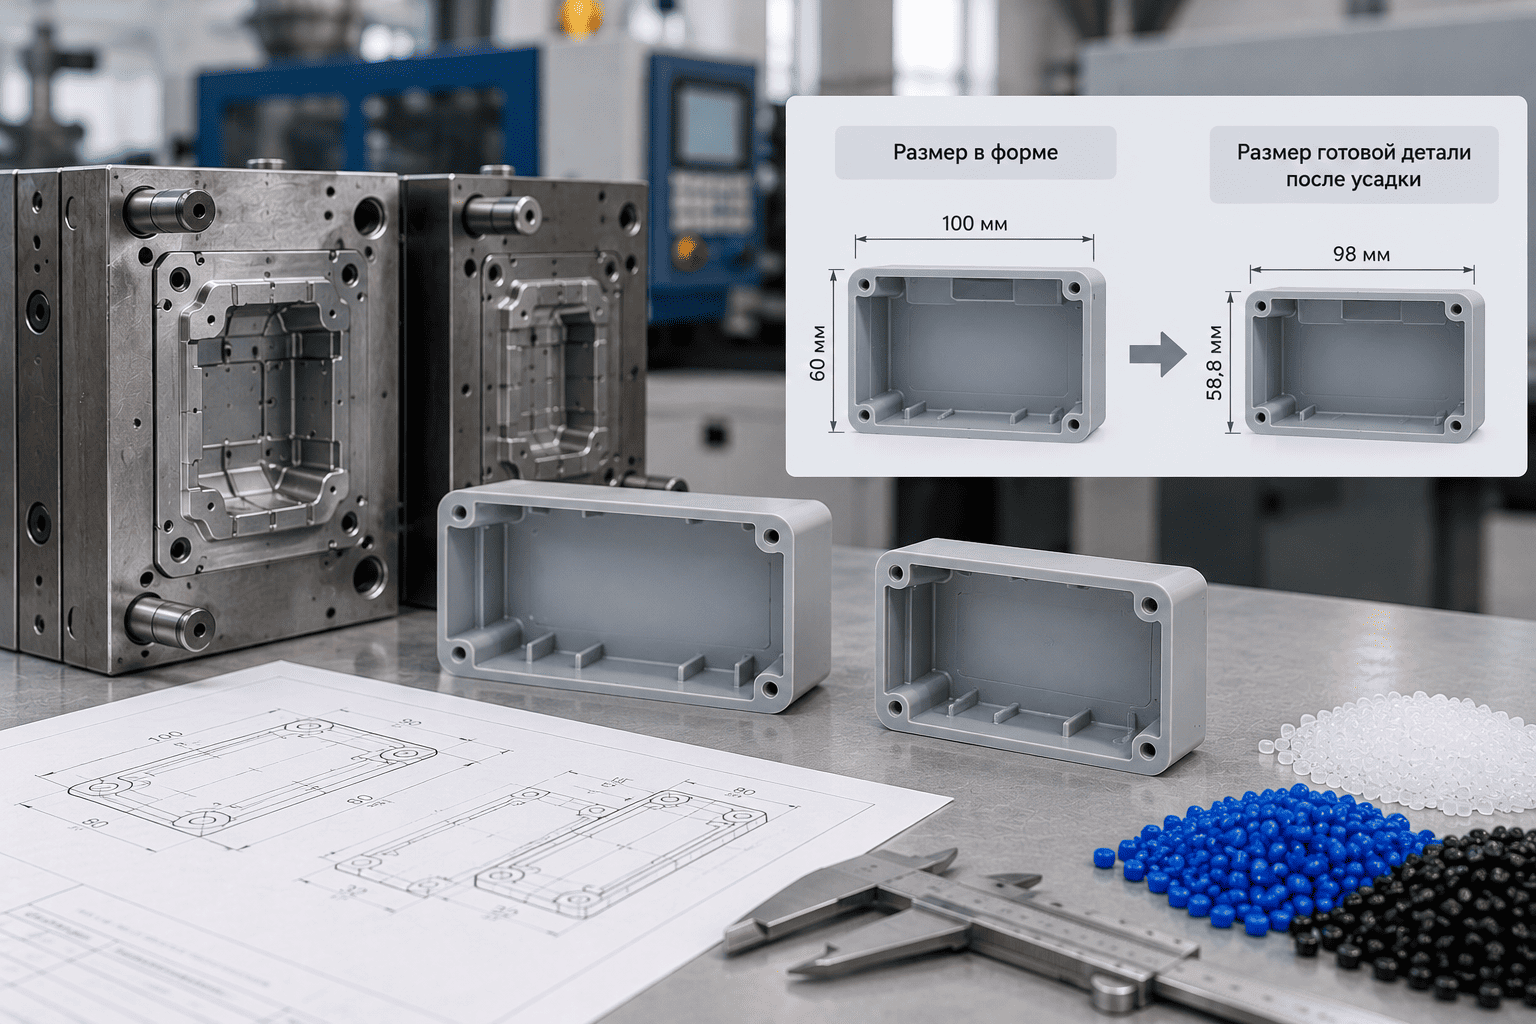
При изготовлении пластиковых изделий методом литья под давлением необходимо учитывать усадку материала. После заполнения пресс-формы полимер охлаждается, его объём уменьшается, а размеры готовой детали могут отличаться от размеров формующей полости. Это естественное свойство пластмасс, которое учитывают при проектировании оснастки и настройке производства.
Однако усадка не всегда происходит равномерно. В отдельных случаях она приводит к короблению, изменению геометрии и отклонениям от заданных размеров. Разберём, от чего зависит усадка пластмасс, как её рассчитывают и какие меры помогают обеспечить необходимую точность изделий.
Однако усадка не всегда происходит равномерно. В отдельных случаях она приводит к короблению, изменению геометрии и отклонениям от заданных размеров. Разберём, от чего зависит усадка пластмасс, как её рассчитывают и какие меры помогают обеспечить необходимую точность изделий.
Что такое усадка пластмасс при литье
Усадка пластмасс — это уменьшение размеров и объёма полимерного изделия, связанное с изменением температуры и структуры материала в процессе формования и после него.
При литье под давлением расплавленный полимер заполняет полость пресс-формы. По мере охлаждения материал переходит в твёрдое состояние, а его плотность обычно увеличивается. В результате размеры детали становятся меньше размеров соответствующей полости формы.
Величина усадки зависит от свойств конкретного полимера и условий производства. Поэтому при изготовлении пресс-формы её размеры рассчитывают с учётом ожидаемого изменения геометрии изделия.
Различают два основных показателя:
Для оценки размерной точности изделий особое значение имеет линейная усадка. Её обычно выражают в процентах.
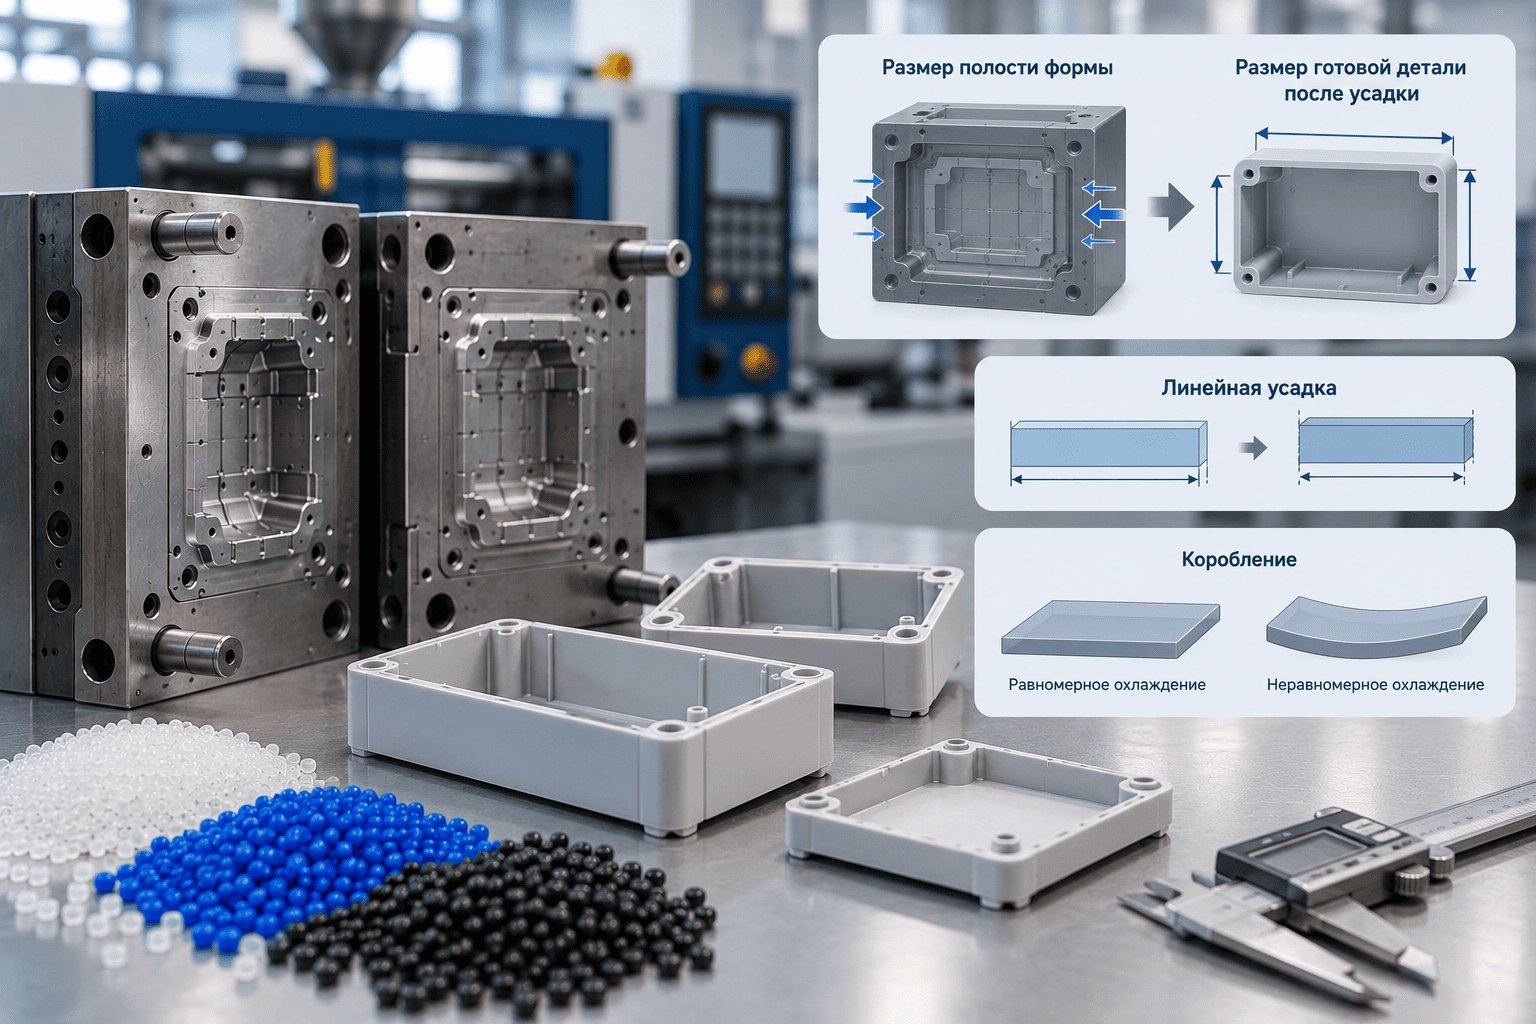
Необходимо отличать усадку от коробления. Усадка характеризует сокращение размеров, а коробление — изменение формы изделия, например, изгиб или скручивание. Эти явления могут быть связаны между собой, но не являются одним и тем же процессом.
Сама по себе усадка не считается дефектом. Проблема возникает, когда фактические размеры или геометрия готового изделия выходят за установленные допуски.
При литье под давлением расплавленный полимер заполняет полость пресс-формы. По мере охлаждения материал переходит в твёрдое состояние, а его плотность обычно увеличивается. В результате размеры детали становятся меньше размеров соответствующей полости формы.
Величина усадки зависит от свойств конкретного полимера и условий производства. Поэтому при изготовлении пресс-формы её размеры рассчитывают с учётом ожидаемого изменения геометрии изделия.
Различают два основных показателя:
- Линейная усадка — относительное уменьшение отдельного размера детали, например длины или диаметра.
- Объёмная усадка — относительное уменьшение объёма материала.
Для оценки размерной точности изделий особое значение имеет линейная усадка. Её обычно выражают в процентах.
Необходимо отличать усадку от коробления. Усадка характеризует сокращение размеров, а коробление — изменение формы изделия, например, изгиб или скручивание. Эти явления могут быть связаны между собой, но не являются одним и тем же процессом.
Сама по себе усадка не считается дефектом. Проблема возникает, когда фактические размеры или геометрия готового изделия выходят за установленные допуски.
От чего зависит величина усадки
Даже при использовании одного способа производства разные пластиковые детали могут иметь неодинаковую усадку. На результат влияют свойства сырья, конструкция изделия и параметры технологического процесса.
Тип и марка полимера
Разные полимеры отличаются внутренней структурой и поведением при охлаждении.
У аморфных термопластов, например полистирола и АБС-пластика, усадка обычно меньше, чем у многих полукристаллических материалов. К последним относятся полипропилен, полиэтилен и полиамиды.
Причина заключается в особенностях формирования структуры материала. При охлаждении полукристаллических полимеров происходит образование кристаллических областей, что сопровождается дополнительным изменением плотности и объёма.
Однако величина усадки зависит не только от названия полимера. Даже разные марки одного материала могут иметь различные характеристики.
На результат также влияют наполнители и армирующие компоненты. Например, добавление стекловолокна часто уменьшает усадку в направлении ориентации волокон, но может сделать её более неодинаковой по разным направлениям.
Поэтому при проектировании оснастки используют данные для конкретной марки материала, а не универсальный коэффициент для всех пластмасс.
Толщина стенок и геометрия детали
Конструкция изделия влияет на скорость охлаждения и распределение усадки.
Тонкие участки обычно охлаждаются быстрее массивных. Если деталь имеет значительные перепады толщины, разные её части могут сокращаться в размерах с неодинаковой скоростью.
Особенно заметны такие различия в местах соединения тонких стенок с массивными выступами, рёбрами или крепёжными элементами.
Например, у пластикового корпуса с толстой бобышкой для крепления винта окружающая стенка может остыть раньше, чем массивный участок. Это создаёт условия для образования локальных утяжин или изменения геометрии поверхности.
Равномерная толщина стенок, плавные переходы и продуманное расположение конструктивных элементов помогают уменьшить вероятность подобных отклонений.
При этом геометрию нельзя изменять исключительно ради снижения усадки. Необходимо сохранять требуемую прочность и функциональность изделия.
Температура расплава и пресс-формы
Температурные условия влияют на течение материала, формирование его структуры и скорость охлаждения.
Температура пресс-формы особенно важна для полукристаллических полимеров, поскольку она влияет на процессы кристаллизации. При определённых условиях повышение температуры формы может увеличить степень кристалличности и последующую усадку.
Температура расплава также влияет на заполнение формы и характер охлаждения, хотя зависимость фактической усадки от неё не всегда однозначна.
Поэтому нельзя утверждать, что повышение или снижение температуры обязательно уменьшит размеры готовой детали.
Режимы подбирают с учётом свойств конкретного материала, геометрии изделия и рекомендаций производителя сырья.
Давление и время выдержки
После заполнения пресс-формы материал некоторое время выдерживается под давлением.
На этой стадии в формующую полость может поступать дополнительный расплав, компенсирующий часть объёмного сокращения материала при охлаждении.
Если давление или продолжительность выдержки недостаточны, компенсация усадки может оказаться неполной. Это повышает вероятность появления утяжин, внутренних пустот и отклонений размеров.
Однако чрезмерное давление также нежелательно: оно способно увеличить остаточные напряжения и вызвать другие проблемы с качеством.
Эффективность выдержки зависит от конструкции литниковой системы и момента затвердевания впускного литника. После его замерзания дополнительная подпитка полости расплавом прекращается.
Таким образом, стабильность размеров определяется не отдельным параметром, а согласованностью температурного режима, давления, времени выдержки и охлаждения.
Почему усадка может быть неравномерной
При равномерном сокращении размеров изделие сохраняет первоначальную форму, хотя становится несколько меньше.
В реальном производстве усадка может различаться по направлениям и участкам детали.
Одна из причин — ориентация молекул полимера при течении расплава. В процессе заполнения формы материал движется по определённым направлениям, и его внутренняя структура может становиться неоднородной.
Особенно выражена направленная усадка у материалов с армирующими волокнами. Волокна ориентируются преимущественно вдоль движения расплава и ограничивают сокращение материала в этом направлении.
В результате усадка вдоль и поперёк течения может существенно различаться.
Другая причина — неравномерное охлаждение. Если одна сторона изделия охлаждается быстрее другой, в материале формируются различия в структуре и остаточных напряжениях.
После извлечения из формы эти напряжения могут частично перераспределяться, вызывая изменение геометрии.
Например, плоская пластиковая деталь способна изгибаться, а длинный элемент — отклоняться от прямолинейности.
В некоторых случаях размеры отдельных участков соответствуют чертежу, но изделие не проходит контроль из-за коробления.
Поэтому при оценке качества важно проверять не только линейные размеры, но и геометрические характеристики: плоскостность, прямолинейность, соосность и другие параметры, предусмотренные документацией.
Как усадку учитывают при проектировании пресс-формы
Поскольку после охлаждения пластиковая деталь обычно уменьшается в размерах, формующие поверхности пресс-формы проектируют с учётом ожидаемой усадки.
Для простого предварительного расчёта можно использовать линейный коэффициент.
Если усадка определяется относительно размера полости формы, применяется формула:
S = (Lф − Lд) / Lф × 100%
Где:
Отсюда размер полости можно предварительно оценить по формуле:
Lф = Lд / (1 − S / 100)
Рассмотрим условный пример.
Необходимо получить пластиковую деталь длиной 100 мм. Предположим, что ожидаемая линейная усадка в рассматриваемом направлении составляет 1,5%.
Тогда расчётный размер формующей полости:
100 / (1 − 0,015) ≈ 101,52 мм.
Таким образом, для получения детали длиной 100 мм предварительно рассчитанный размер полости составляет приблизительно 101,52 мм.
Это упрощённый пример, а не готовая методика проектирования пресс-форм. В реальных условиях необходимо учитывать неодинаковую усадку по направлениям, особенности геометрии, параметры литья и последующее изменение размеров материала.
Расчётные значения проверяют с учётом фактических результатов формования.
Усадка имеет значение не только для сложных технических деталей, но и для изделий сравнительно простой формы. Например, при изготовлении сферических полимерных элементов необходимо учитывать изменение диаметра и возможные отклонения от заданной геометрии.
К такой продукции относятся пластиковые шарики для гальванических производств, представленные в каталоге VOLH. При этом конкретные требования к размерам и материалу определяются назначением изделий.
Для простого предварительного расчёта можно использовать линейный коэффициент.
Если усадка определяется относительно размера полости формы, применяется формула:
S = (Lф − Lд) / Lф × 100%
Где:
- S — линейная усадка, %;
- Lф — соответствующий размер формующей полости;
- Lд — размер готовой детали после охлаждения при установленных условиях измерения.
Отсюда размер полости можно предварительно оценить по формуле:
Lф = Lд / (1 − S / 100)
Рассмотрим условный пример.
Необходимо получить пластиковую деталь длиной 100 мм. Предположим, что ожидаемая линейная усадка в рассматриваемом направлении составляет 1,5%.
Тогда расчётный размер формующей полости:
100 / (1 − 0,015) ≈ 101,52 мм.
Таким образом, для получения детали длиной 100 мм предварительно рассчитанный размер полости составляет приблизительно 101,52 мм.
Это упрощённый пример, а не готовая методика проектирования пресс-форм. В реальных условиях необходимо учитывать неодинаковую усадку по направлениям, особенности геометрии, параметры литья и последующее изменение размеров материала.
Расчётные значения проверяют с учётом фактических результатов формования.
Усадка имеет значение не только для сложных технических деталей, но и для изделий сравнительно простой формы. Например, при изготовлении сферических полимерных элементов необходимо учитывать изменение диаметра и возможные отклонения от заданной геометрии.
К такой продукции относятся пластиковые шарики для гальванических производств, представленные в каталоге VOLH. При этом конкретные требования к размерам и материалу определяются назначением изделий.
Когда изменение размеров считается дефектом
Ожидаемая усадка является нормальной частью процесса литья. При правильно спроектированной оснастке её влияние учитывается заранее.
Дефектом считается не само сокращение размеров, а несоответствие готового изделия установленным техническим требованиям.
Например, если на чертеже указан размер 50 ± 0,2 мм, допустимый диапазон составляет от 49,8 до 50,2 мм.
Деталь размером 49,9 мм соответствует этому требованию. Изделие размером 49,6 мм — уже нет, независимо от того, чем вызвано отклонение.
Однако даже соответствие одного размера не гарантирует пригодность детали. Изделие может иметь допустимую длину, но при этом быть искривлённым или иметь неправильное расположение отверстий.
Также необходимо учитывать время проведения измерений.
Некоторые полимеры продолжают изменять размеры после извлечения из пресс-формы. Это может быть связано с дальнейшим охлаждением, структурными изменениями или взаимодействием с окружающей средой.
Например, полиамиды способны поглощать влагу, что при определённых условиях приводит к изменению размеров. Поэтому результаты измерений могут зависеть от состояния материала и условий выдержки изделия.
Для ответственных деталей необходимо заранее определять требования к точности и условия контроля.
Как снизить риск размерных отклонений
Полностью исключить усадку термопластов невозможно, но её влияние можно учитывать и контролировать.
Учитывать особенности материала
При выборе полимера необходимо оценивать не только прочность, термостойкость и химическую устойчивость, но и размерную стабильность.
Для изделий с высокими требованиями к точности особенно важно использовать данные конкретной марки материала.
При необходимости рассматривают полимеры с наполнителями, которые способны уменьшать усадку. Однако такие добавки могут изменять механические свойства и характер деформации изделия, поэтому решение требует комплексной оценки.
Избегать резких перепадов толщины
Неравномерная толщина стенок затрудняет получение стабильной геометрии.
Массивные участки охлаждаются медленнее, а разница в скорости сокращения материала может создавать условия для коробления и локальных утяжин.
Поэтому при проектировании желательно предусматривать относительно равномерную толщину стенок и плавные переходы между элементами.
Массивные участки охлаждаются медленнее, а разница в скорости сокращения материала может создавать условия для коробления и локальных утяжин.
Поэтому при проектировании желательно предусматривать относительно равномерную толщину стенок и плавные переходы между элементами.
Учитывать усадку при изготовлении оснастки
Размеры формующих поверхностей должны соответствовать ожидаемому поведению выбранного материала.
При этом недостаточно просто увеличить все размеры на один процент. Для сложных изделий могут потребоваться разные поправки по отдельным направлениям и участкам.
На результат также влияют расположение литников, система охлаждения и конструкция пресс-формы.
При этом недостаточно просто увеличить все размеры на один процент. Для сложных изделий могут потребоваться разные поправки по отдельным направлениям и участкам.
На результат также влияют расположение литников, система охлаждения и конструкция пресс-формы.
Контролировать параметры производства
Стабильность размеров зависит от повторяемости технологического процесса.
Особое значение имеют температура расплава и формы, давление выдержки, продолжительность охлаждения и состояние сырья.
Изменение этих параметров может привести к различиям между изделиями одной партии.
Для проверки размеров и геометрии применяют измерительный контроль. При необходимости параметры производства корректируют по результатам пробных отливок.
При этом важно отличать проблемы размерной точности от снижения механических характеристик. Например, внутренние напряжения, пустоты и нарушения структуры материала могут влиять не только на геометрию, но и на прочность изделия. Эти вопросы подробнее рассмотрены в статье «Причины снижения прочности изделий из пластмасс».
Частые вопросы об усадке пластмасс
Одинакова ли усадка у разных видов пластика?
Нет. Её величина зависит от структуры полимера, конкретной марки, наличия наполнителей и условий переработки. Даже материалы одной группы могут иметь разные показатели усадки. Поэтому при проектировании пресс-формы используют характеристики выбранного сырья.
Может ли пластиковая деталь изменять размеры после литья?
Да. После извлечения из формы изделие может продолжать охлаждаться и претерпевать структурные изменения. Кроме того, некоторые полимеры чувствительны к влажности окружающей среды. Поэтому для ответственных деталей важно учитывать условия и время проведения измерений.
Можно ли полностью исключить усадку?
Нет, изменение объёма при охлаждении характерно для термопластов. Однако его можно учитывать при проектировании оснастки и контролировать за счёт выбора материала, конструкции изделия и настройки технологического процесса.
Почему две детали из одной пресс-формы могут отличаться по размерам?
Причиной могут быть колебания температуры, давления, времени выдержки, условий охлаждения или свойств сырья. При стабильном процессе различия обычно уменьшаются, но допустимые отклонения необходимо устанавливать с учётом материала и требований к изделию.
Заключение
Усадка пластмасс — естественное явление, которое необходимо учитывать при изготовлении деталей методом литья под давлением. Её величина зависит от типа полимера, конструкции изделия, температурного режима, давления и условий охлаждения.
Основная задача производителя заключается не в полном устранении усадки, а в прогнозировании её влияния и обеспечении соответствия готовых деталей заданным размерам и геометрическим требованиям.
Особенно важно учитывать эти факторы при изготовлении корпусов, втулок, крепёжных элементов и других изделий, которые должны точно сопрягаться с соседними деталями.
Если требуется изготовить пластиковую деталь с определёнными требованиями к размерам, направьте техническую документацию или описание изделия через форму обратной связи на сайте VOLH. Специалисты рассмотрят задачу и уточнят возможность производства с необходимыми характеристиками.
| | Мы с вами свяжемся Заполните форму обратной связи и мы свяжемся с вами в рабочее время |